烘焙零食生产线智能化升级方案及质量控制要点解析
2026-08-31烘焙零食市场对产能稳定性和产品一致性的要求,正倒逼生产企业从单机自动化向整线智能化跃迁。作为深耕食品加工设备配套领域的技术服务商,上海温洋贸易有限公司在服务饼干、曲奇、蛋卷、酥饼及威化饼生产企业的过程中,积累了大量产线改造与品控实战经验。本文将从产线架构、关键控制点及数据验证三个维度,拆解智能化升级的落地路径。
一、产线智能化升级的核心逻辑:从“单点控制”到“闭环补偿”
传统烘焙产线的痛点在于各工序间的信息孤岛——烘烤温度波动、成型辊压差异、冷却链湿度变化,往往要等到成品检测环节才暴露,导致整批次报废。智能化升级的第一原则,是将在线传感数据(如红外测温、称重反馈、视觉尺寸检测)接入中央控制PLC,实现参数自整定。以曲奇挤注成型为例,当浆料黏度因室温变化产生漂移时,系统需在3秒内调整挤注压力与切割频率,而非依赖人工目测。
需要强调的是,不同品类的控制优先级差异显著:蛋卷烘烤线更关注转速与温度的耦合关系,酥饼层压工序则需精确追踪折叠次数与辊距补偿值,而威化饼的烤盘温度均匀性直接决定气泡结构。因此,智能化方案必须围绕具体SKU的参数矩阵进行定制,而非套用通用模板。
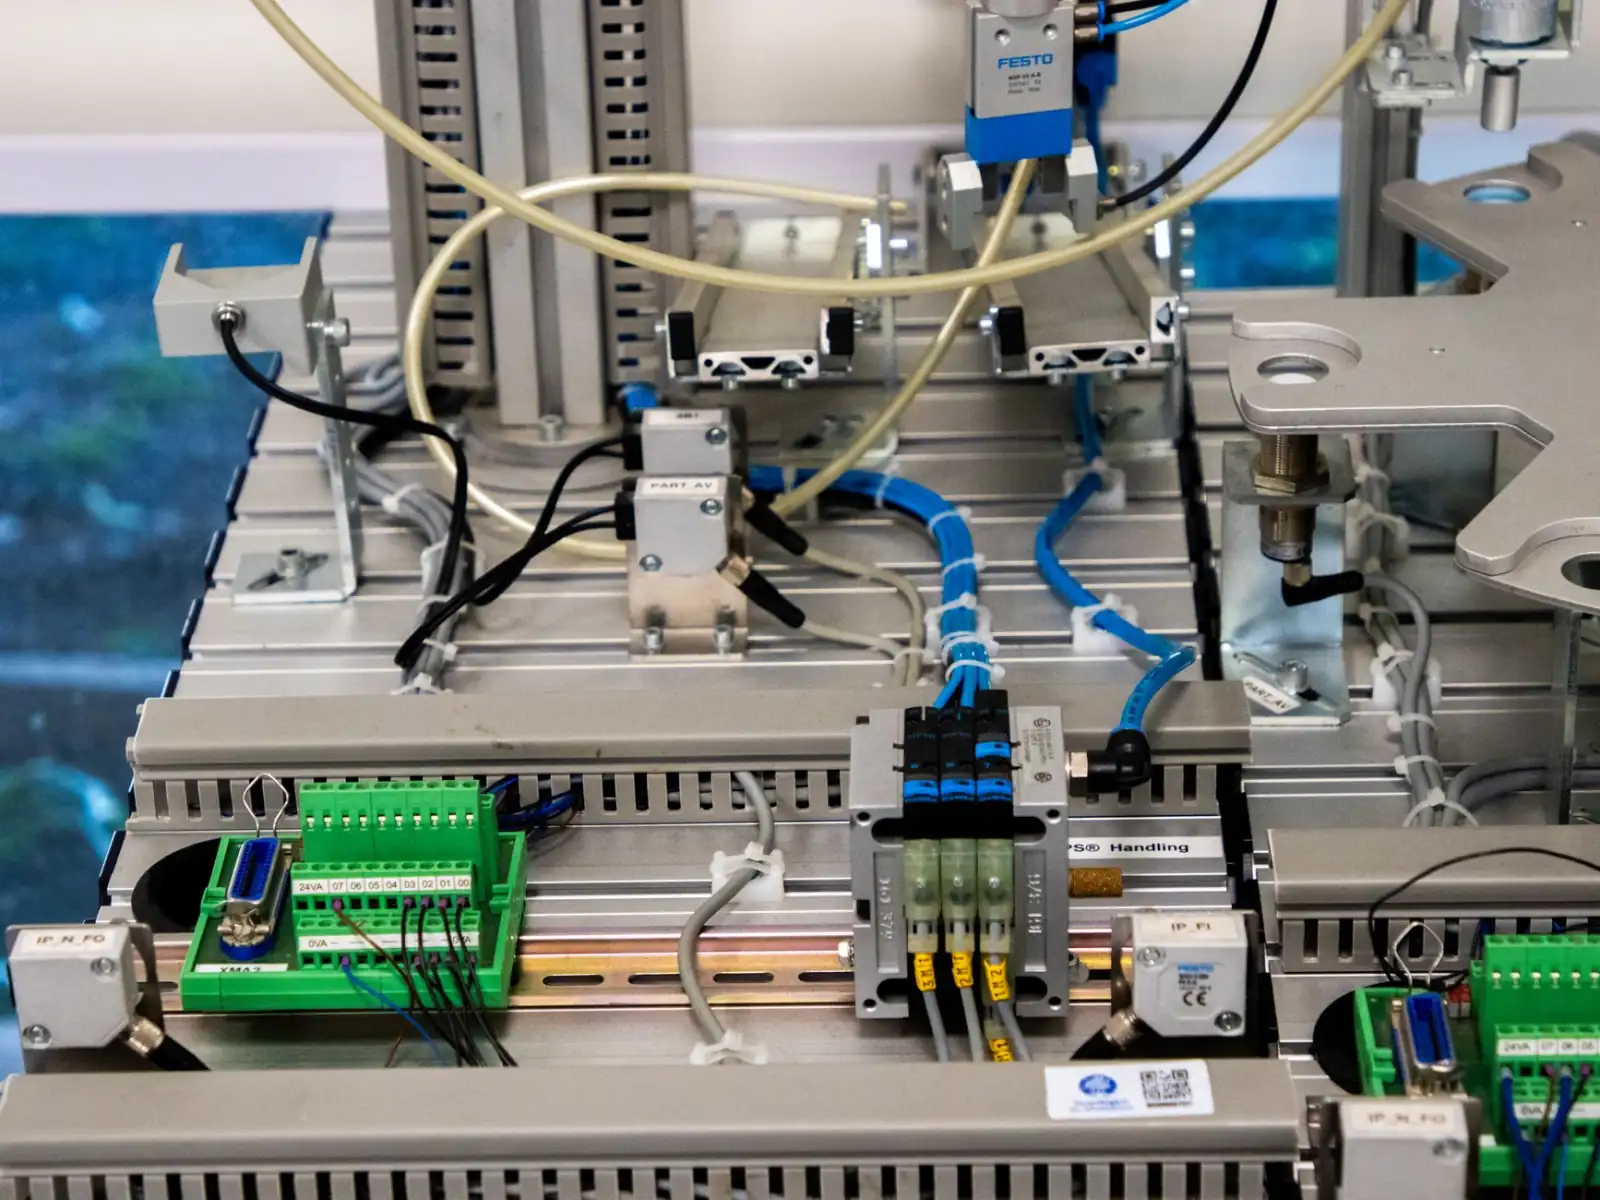
1. 烘烤与冷却段的智能补偿策略
我们曾为一家苏打饼干厂引入分段式热风循环+微波补热混合系统。改造前,炉内横向温差达±8℃,导致边缘焦色过深;改造后,通过炉膛内12个独立温区的PID调节,温差收窄至±2℃以内。更关键的是冷却段——采用露点监测与风速联动控制,使饼干在输送带上停留时间缩短18%,同时将破碎率从0.9%降至0.3%。这一过程并非单纯更换设备,而是将烘烤、冷却、包装段的PLC数据打通,形成“温度波动→冷却风速预补偿”的前馈逻辑。
二、质量控制要点:数据驱动的三个关键阈值
智能化不等于“无人化”,而是让质量人员从被动抽检转为主动干预。以下三个指标是我们在数十条产线调试验证中提炼出的共性要点:
- 水分活度在线监测:利用近红外传感器实时扫描,对蛋卷与酥饼的水分活度(Aw值)控制在0.35-0.45区间。超出范围即触发雾化加湿或排湿阀门,避免储存期“回软”或“哈败”。
- 色泽均匀度指数(L*a*b色彩空间):视觉系统以0.1mm精度扫描每一片曲奇表面,将色差ΔE控制在2.0以内。该数据同步反馈至烘烤炉的燃气比例阀,实现动态热负荷修正。
- 金属异物与密度双检测:在包装前段整合X射线异物检测与称重模块,对威化饼的夹心均匀度进行密度图谱分析,剔除夹心空洞率超标的单块产品,而非整箱报废。
以某蛋卷生产商为例,升级前其开机废料率约为4.2%,主要源于卷筒断裂与边缘毛刺。引入伺服电机驱动的卷绕张力闭环控制后,废料率降至1.1%。但值得注意的是,智能化改造的边际效益递减——当良品率超过97%后,继续优化产线参数的投入产出比将显著下降,此时应将重心转向设备预防性维护(基于振动频谱分析预测轴承寿命),而非盲目追求“零缺陷”。
2. 数据对比:改造前后的真实运营指标
下表为上海温洋贸易有限公司协助某综合烘焙车间(同时生产饼干与曲奇)完成三期智能化改造后的实测数据(采集周期:连续生产30天):
- 换线时间:从4小时15分压缩至2小时05分(配方参数一键调用,无需手动调节辊距)。
- 能耗成本:每吨产品综合能耗降低11.7%(得益于烘烤段热回收与待机功率管理)。
- 质量投诉率:因异物或烤色不均导致的客诉下降82%,但需注意,因设备报警过于敏感导致的“无因停机”占比上升至总停机时长的14%——这提示我们,报警阈值需结合历史良品数据做动态放宽。
结语:智能化升级并非一蹴而就的“交钥匙工程”,而是需要设备方、工艺方与生产团队在数据层面深度耦合。上海温洋贸易有限公司在提供饼干、曲奇、蛋卷、酥饼、威化饼整线配套方案时,始终强调“先诊断、后改造、再验证”的渐进式路径。若您正面临产线效率瓶颈或批次稳定性问题,不妨从单个关键工序的数据采集与分析起步,这往往能带来超预期的投资回报。